Kako se izrađuju papirnate slamke: Proces spiralnog namotavanja i njegov učinak na izvedbu
Strukturni integritet a papirnata slamka — njegova otpornost na omekšavanje, njegova sposobnost da zadrži kružni poprečni presjek pri usisavanju i njegova ukupna trajnost u kontaktu s tekućinom — prvenstveno je određena njegovom metodom izrade, a ne samo vrstom papira koji se koristi. Dominantna proizvodna metoda komercijalnih papirnatih slamki je spiralno namatanje, a razumijevanje ovog procesa objašnjava mnoge karakteristike performansi koje operateri i potrošači promatraju pri uporabi.
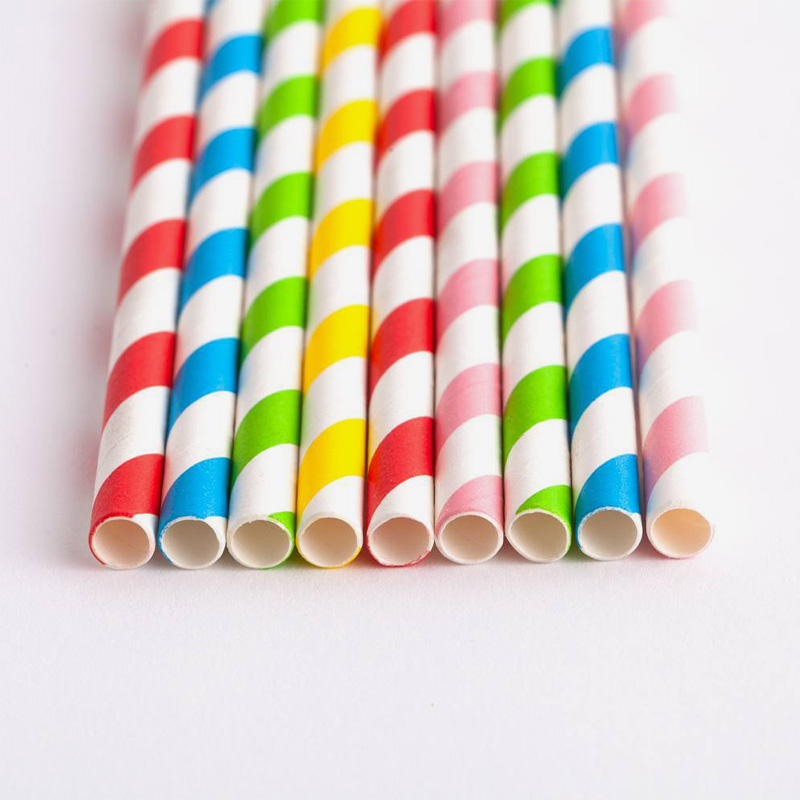
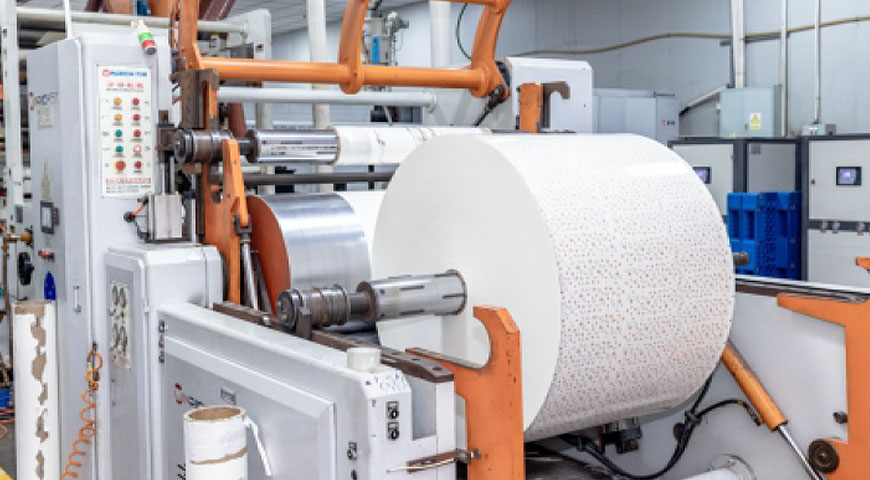
U spiralnom namatanju, dvije ili više kontinuiranih traka papira za hranu namotaju se spiralno oko trna pod definiranim kutom nagiba, pri čemu je svaki sloj odmaknut od prethodnog tako da se linije spojeva susjednih slojeva ne poravnaju. Ljepilo sigurno za hranu - obično na bazi vode i u skladu s propisima o materijalima koji dolaze u dodir s hranom - povezuje slojeve zajedno dok se namotavaju. Rezultirajuća cijev ima strukturu stijenke u kojoj papirna vlakna svakog sloja idu pod izmjeničnim kutovima u odnosu na os slamčice, što daje gotovoj slamčici značajno veću otpornost na radijalnu kompresiju (gnječenje pod pritiskom prsta ili usisavanjem) od ravno namotane konstrukcije gdje su sve orijentacije vlakana paralelne. Većina komercijalnih papirnatih slamki koristi tri do četiri sloja papira u svojoj konstrukciji stjenke, s ukupnom debljinom stjenke obično u rasponu od 0,45 mm do 0,65 mm, ovisno o primjeni.
Broj slojeva i težina papira po sloju su primarne varijable koje određuju i zadržavanje mokre čvrstoće i krutost stijenke. Troslojna slamka koja koristi papir od 60 gsm po sloju imat će drugačije karakteristike od četveroslojne slamke koja koristi papir od 45 gsm po sloju, čak i ako je ukupna težina stijenke slična — jer dodatni broj slojeva stvara više ljepljivih linija, što značajno doprinosi krutosti na mokrom. U Hangzhou Renmin Eco-techu, osnovne papirnate role koje proizvodimo za slamčice proizvode se u kontroliranim tolerancijama debljine i sadržaja vlage, budući da je dosljednost dimenzija na razini papirne podloge ključna za održavanje geometrije namotaja i kvalitete spoja tijekom proizvodnih serija velike brzine.
Zadržavanje mokre čvrstoće u papirnatim slamkama: što to znači i kako se postiže
Zadržavanje mokre čvrstoće najvažnije je funkcionalno svojstvo papirnate slamke, a to je karakteristika koja najizravnije određuje hoće li slamka ostati upotrebljiva tijekom predviđenog trajanja pića ili će postati mlitava i neugodna za nekoliko minuta. Unatoč komercijalnoj važnosti, mokra čvrstoća u papirnatim slamčicama postiže se kroz nekoliko različitih mehanizama, a kupci koji razumiju te mehanizme mogu postaviti preciznija pitanja pri procjeni specifikacija slamčica.
Agensi za vlažnu čvrstoću u papirnoj podlozi
Standardni papir gubi većinu svoje suhe čvrstoće kada se smoči jer voda remeti vodikove veze između celuloznih vlakana koja papiru daju krutost. Sredstva za čvrstoću na mokro — kemijski dodaci ugrađeni u papir tijekom proizvodnje — stvaraju kovalentne ili ionske poprečne veze između površina vlakana koje traju kada je papir mokar. Najčešće korištena sredstva za čvrstoću na mokrom papiru za papire koji dolaze u dodir s hranom su poliamidoamin-epiklorhidrin (PAE) smole, koje tvore kovalentne esterske i amidne veze s celuloznim hidroksilnim skupinama koje su stabilne u vodi. Papir tretiran PAE-om zadržava 20-40% svoje suhe vlačne čvrstoće kada je potpuno zasićen, u usporedbi s 3-8% neobrađenog papira. Za aplikacije slamčica od papira, osnovni papir s PAE obradom otpornosti na mokro u biti je minimalna specifikacija za prihvatljivu izvedbu u uporabi — neobrađene slamčice od papira počinju omekšavati unutar 5-10 minuta od kontakta s tekućinom, bez obzira na debljinu stijenke.
Doprinos ljepila krutosti na mokrom
Međuslojno ljepilo u spiralno namotanoj papirnatoj slamčici neovisno doprinosi mokroj krutosti. Ljepila na bazi vode koja se stvrdnjavaju u vodootporan film - umjesto da ostanu topljiva u vodi nakon sušenja - održavaju svoju funkciju lijepljenja kada se slamnati zid smoči izvana ili zbog migracije vlage kroz zid. Ljepljivi sustavi koji ostaju osjetljivi na vodu nakon stvrdnjavanja omogućit će raslojavanje među slojevima kada je slamčica u produljenom kontaktu s tekućinom, uzrokujući odvajanje stijenke slamčice u pojedinačne slojeve i kolaps. Specifikacija vodootpornog ljepljivog sustava, u kombinaciji s osnovnim papirom tretiranim na mokroj čvrstoći, proizvodi sinergijske mokre performanse koje značajno nadmašuju ono što bi bilo koja značajka sama po sebi pružila.
Mogućnosti površinskog premazivanja
neke papirnata slamka konstrukcije sadrže tanku prevlaku koja je sigurna za hranu na unutarnjoj površini provrta — površini koja je u izravnom kontaktu s pićem — kako bi se smanjila stopa upijanja vlage u papirnatu stijenku. U tu svrhu korišteni su premazi od voska i tanki PE premazi, iako unutarnje površine obložene PE-om ugrožavaju potpunu biorazgradljivost slame i sve se više izbjegavaju na tržištima gdje je potrebna certifikacija kompostabilnosti. Zaštitni premazi na bazi vode dobiveni od škroba, derivata celuloze ili polivinilnog alkohola (PVA) mogu pružiti značajno poboljšanje otpornosti na vlagu uz održavanje sposobnosti kompostiranja, ali njihova je učinkovitost u produljenom kontaktu s toplim napitkom ograničenija od PE i zahtijeva pažljive specifikacije za namjeravanu primjenu.
Specifikacije promjera i duljine za papirnate slamke: usklađivanje dimenzija s primjenom pića
Papirnate slamke nisu proizvod koji odgovara svima, a odabir ispravnog promjera i duljine za određenu primjenu pića utječe i na funkcionalnu izvedbu i na iskustvo potrošača. Raspon dimenzija komercijalnih slamki širi je nego što mnogi kupci shvaćaju, a funkcionalna logika iza odabira dimenzija temelji se na dinamici fluida i ergonomiji praktične uporabe.
Unutarnji promjer provrta primarna je odrednica brzine protoka. Za dani usisni tlak, brzina protoka kroz slamku mjeri se četvrtom potencijom unutarnjeg radijusa — to je Hagen-Poiseuilleov odnos za laminarni protok u cijevima. Praktično, to znači da slamka s unutarnjim promjerom od 8 mm isporučuje približno tri puta veći volumen protoka po jedinici usisnog napora u usporedbi sa slamkom od 6 mm. Tanki napitci poput vode, sokova i ledenog čaja pravilno teku kroz papirnate slamke promjera 6–8 mm. Gusti napitci — milkshakeovi, smoothieji, čaj s mjehurićima s biserima tapioke, guste voćne mješavine — zahtijevaju veće promjere otvora od 10–12 mm kako bi se krutim inkluzijama omogućio prolaz bez začepljenja i kako bi se smanjio napor usisavanja potreban za izvlačenje guste tekućine kroz slamku. Korištenje standardne slamke od 6 mm za čaj s mjehurićima uobičajena je pogreška u specifikaciji koja proizvodi frustrirajuće iskustvo potrošača bez obzira na kvalitetu materijala slamke.
| Unutarnji promjer | Tipična duljina | Primarna primjena |
| 5–6 mm | 150–180 mm | Kokteli, voda, sokovi, pića na bazi espressa |
| 7–8 mm | 195–210 mm | Standardni hladni napici, ledena kava, limunada |
| 10–12 mm | 210–230 mm | Bubble tea, smoothieji, milkshakeovi, guste mješavine |
| 6–8 mm | 240–260 mm | Visoke šalice, staklenke, iznimno veliki formati za van |
Duljinu slamke treba odrediti u odnosu na visinu šalice ili posude plus funkcionalni nastavak iznad ruba. Slamka koja stoji u ravnini s rubom šalice ili ispod njega prisiljava potrošača da nagne šalicu kako bi popio — što je neprihvatljiv ergonomski ishod za tople napitke i rizik od prolijevanja za hladne napitke. Konvencionalno pravilo je da se slamka treba pružati 20-30 mm iznad ruba šalice kada se umetne u podnožje šalice. Operateri koji koriste više veličina šalica trebali bi razmotriti mogućnost skladištenja dviju duljina slamki — standardne i visoke — kako bi se bez kompromisa prilagodili rasponu šalica.