Kako sastav vlakana oblikuje performanse osnovnog papira
Vlaknasti materijal koji se koristi u proizvodnji osnovni papir ima izravan utjecaj na krutost, glatkoću površine i koliko dobro ploča prihvaća PE ili PLA premaz nizvodno. Većina prehrambenog osnovnog papira za šalice i zdjelice proizvodi se od djevičansko bijeljena kraft celuloza — ili meko drvo (duga vlakna) ili tvrdo drvo (kratka vlakna), ili mješavina oba.
Vlakna četinara doprinose zateznoj čvrstoći i otpornosti na trganje, što je važno tijekom oblikovanja velikom brzinom. Vlakna tvrdog drva poboljšavaju glatkoću površine i ujednačenost oblikovanja, smanjujući nedostatke premaza kao što su rupice. Tipična mješavina za opskrbu za kupnju zaliha 70–80% tvrdo drvo i 20–30% meko drvo , iako se to pomiče prema većem udjelu mekog drva kada je potrebna dodatna krutost - na primjer, u zdjelama velikog formata iznad 300 gsm.
Robne marke koje slijede ciljeve održivosti sve više zahtijevaju sadržaj recikliranih vlakana, ali njihova upotreba u aplikacijama koje dolaze u dodir s hranom i dalje je strogo regulirana. Većina jurisdikcija zahtijeva netaknuta vlakna za sloj koji dolazi u kontakt s hranom, s recikliranim sadržajem ograničenim na unutarnji sloj koji ne dodiruje proizvod.
Rasponi gramature i njihovo usklađivanje s krajnjom upotrebom
Odabir prave gramature jedna je od najkonzekventnijih odluka u specifikaciji šalica i zdjelica. Ispod je praktična referenca za uobičajene formate pakiranja hrane:
| Primjena | Preporučena gramatura (gsm) | Ključni zahtjev |
|---|---|---|
| Šalica za hladno piće (jednostjena) | 170–200 (prikaz, stručni). | Glatka površina za ispis |
| Šalica za topli napitak (jednostjena) | 200–230 (prikaz, stručni). | Čvrstoća pod toplinom |
| Zdjela za juhu/rezance | 250–350 (prikaz, stručni). | Strukturni integritet kada je ispunjen |
| Kutija za hranu / školjka | 300–400 | Snaga slaganja |
Određivanje gramature koja je preniska da bi se uštedio materijalni trošak je lažna ekonomija — to obično rezultira povišenim stopama odbijanja na liniji za oblikovanje i pritužbama kupaca na deformaciju čašice na terenu.
Dimenzioniranje površine i njegov učinak na adheziju premaza
Osnovni papir namijenjen za ekstruzijsko presvlačenje PE ili PLA podvrgava se površinskom dimenzioniranju tijekom procesa izrade papira — koraku koji nanosi tanak sloj škroba ili sintetičkog agensa za kaljenje na površinu lista. Ovaj tretman ima dvije svrhe: smanjuje površinsku poroznost kako bi se spriječilo prekomjerno prodiranje PE tijekom ekstruzije i poboljšava adhezijsku vezu između papirne podloge i sloja premaza.
Neadekvatno dimenzioniranje površine dovodi do raslojavanje premaza — način kvara gdje se PE sloj odvaja od papira pod utjecajem toplinskog opterećenja ili mehaničkog savijanja. Ovo je posebno problematično u područjima bočnih stijenki čaše, gdje se papir savija i toplinski zavariva istovremeno tijekom oblikovanja. Kupci bi trebali zatražiti podatke o razini veličine površine (obično se prijavljuje kao nakupljanje škroba na površini u g/m²) kao dio ulazne provjere kvalitete za svakog novog dobavljača osnovnog papira.
Sadržaj vlage: skrivena varijabla u obradi od valjka do valjka
Osnovni papir je higroskopan — kontinuirano izmjenjuje vlagu s okolinom. Ciljani sadržaj vlage na mjestu premazivanja ili pretvaranja je tipičan 6–8% . Okretanje izvan ovog raspona stvara predvidljive, ali često zanemarene probleme:
- Presuhi papir (<5%) postaje krhak, povećavajući rizik od pucanja rubova tijekom visokonapetog odmatanja i rezanja.
- Prenavlažen papir (>9%) stvara paru na mjestu ekstruzije, uzrokujući mjehuraste defekte u PE presvlaci i kvarove prianjanja koje je nemoguće otkriti dok čašica ne procuri tijekom upotrebe.
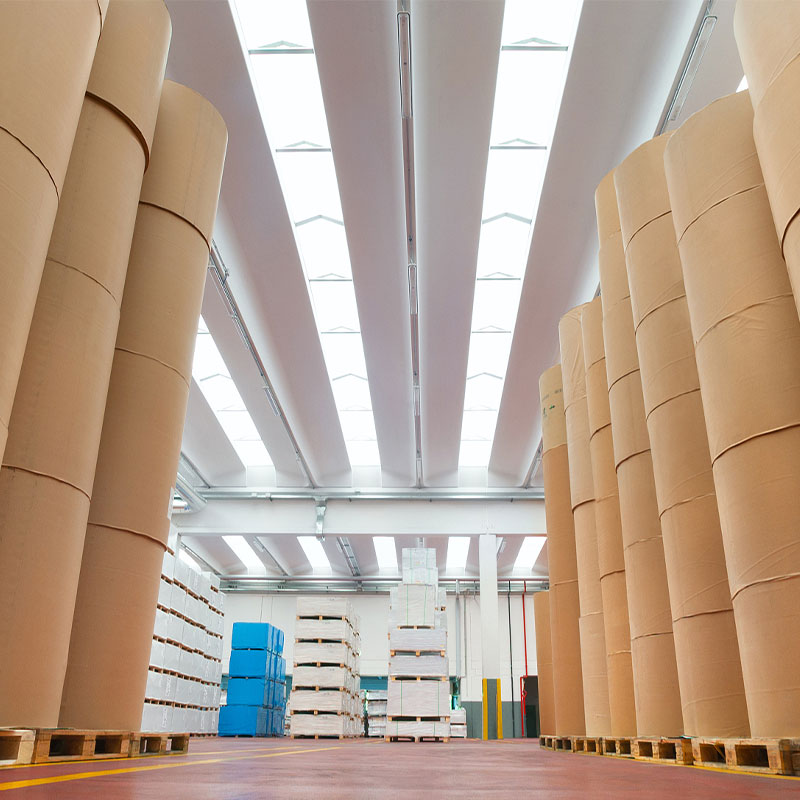
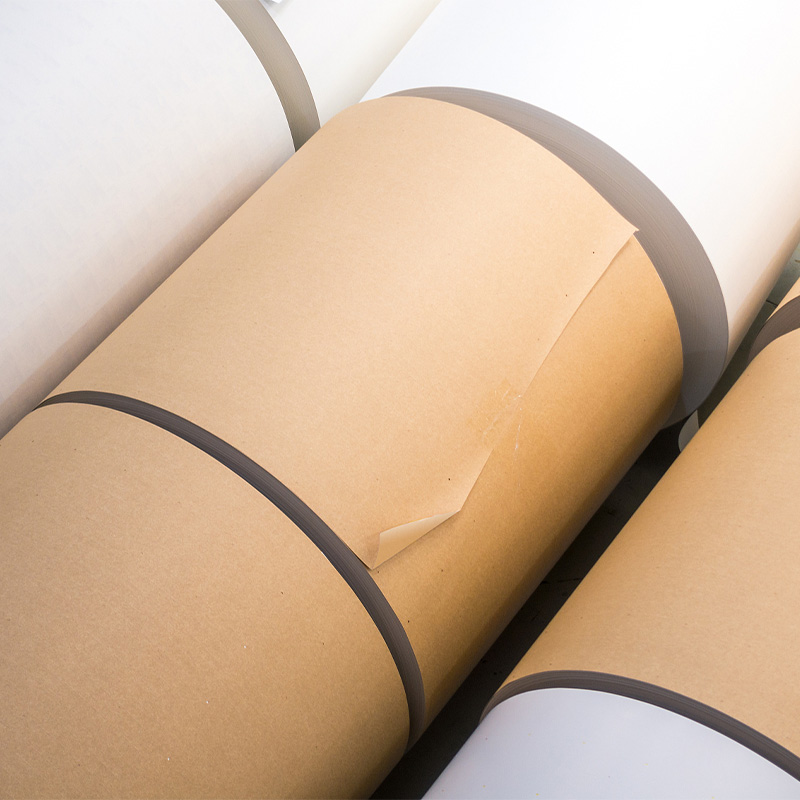
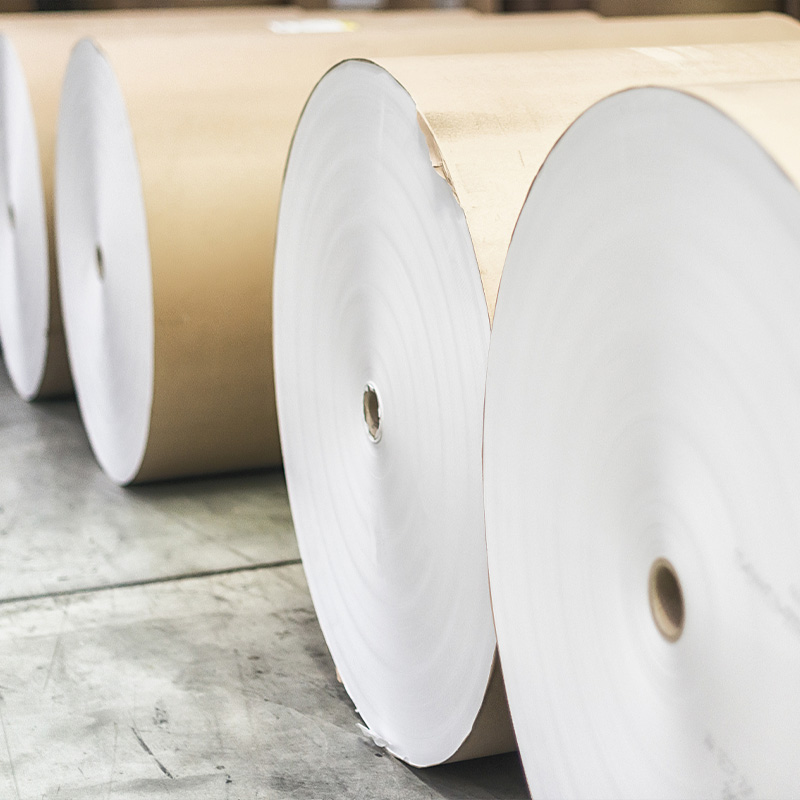
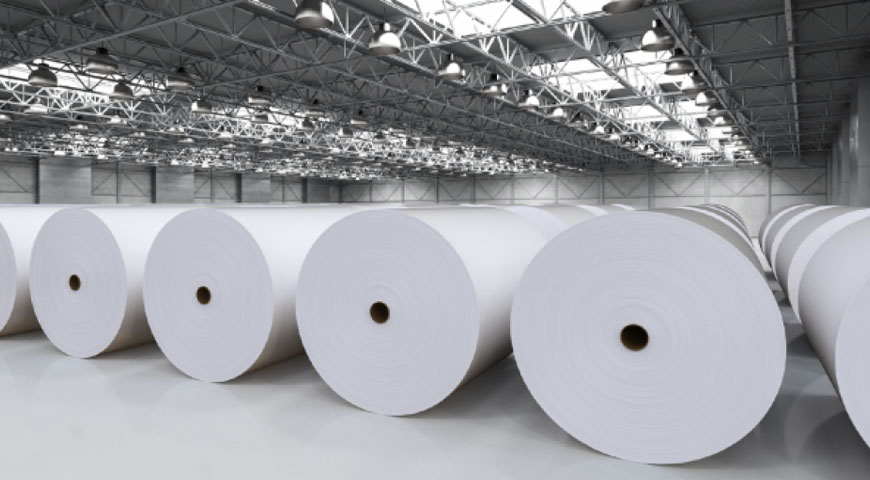
Rolice treba skladištiti na kraju (nikada ravne) u skladištima s kontroliranom klimom i konzumirati unutar 90 dana proizvodnje za optimalnu dosljednost obrade. Uvjetujemo sve odlazne osnovni papir kotrlja do provjerenih ciljeva vlage prije otpreme, smanjujući zastoje u liniji kupaca uzrokovane varijabilnošću materijala.