The Extrusion Coating Process i Where Quality Is Won or Lost
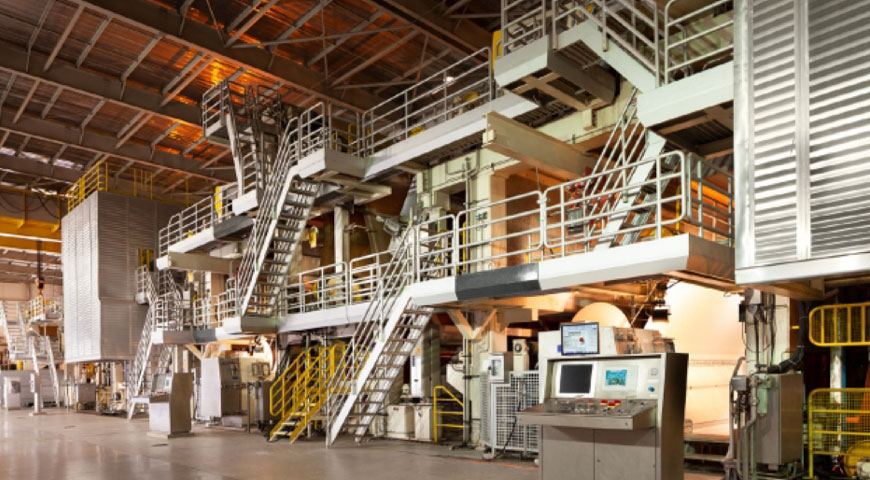
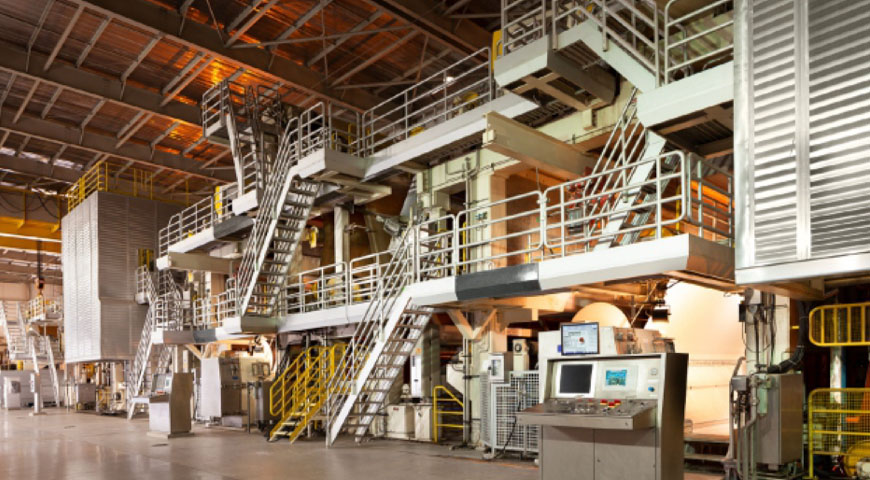
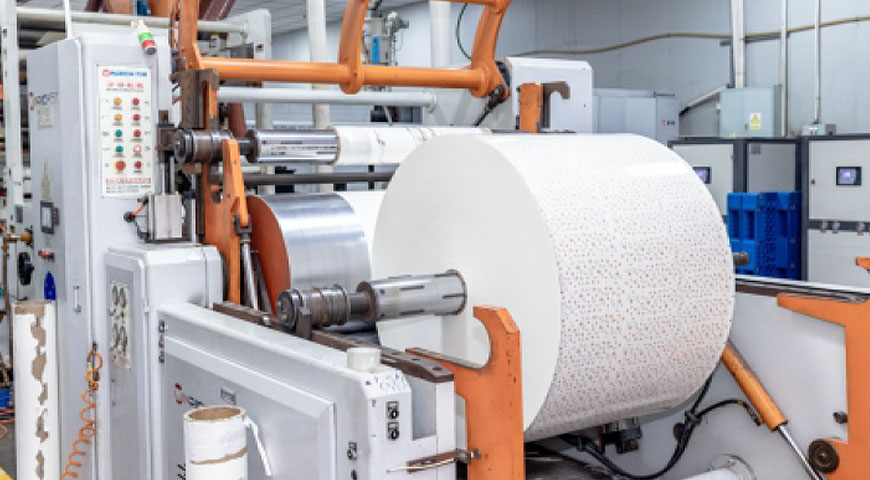
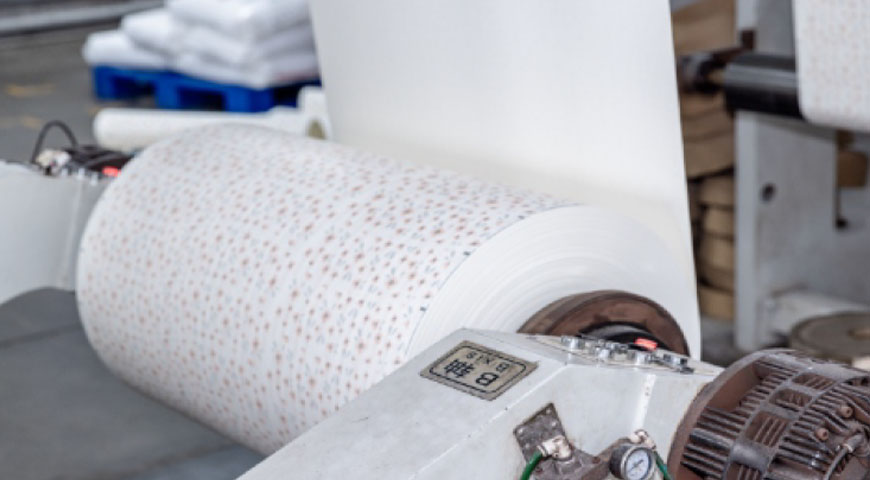
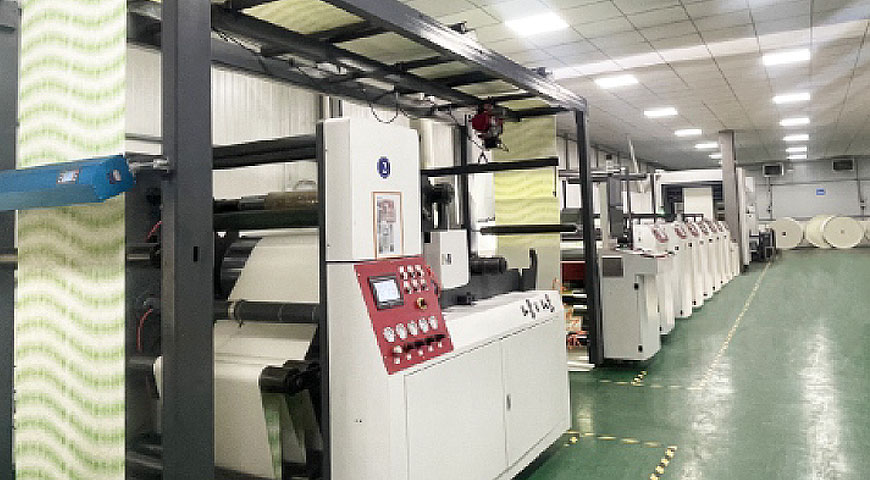
PE premazani papir se proizvodi uvlačenjem rolne osnovnog papira kroz liniju ekstruzijskog premazivanja, gdje se rastaljeni polietilen lijeva izravno na površinu papira na temperaturama između 280-320°C . The molten PE is pressed against the paper by a chill roll and a pressure roll, which controls both adhesion and surface finish. Cijeli se proces događa u djeliću sekunde — što znači da bilo kakva nedosljednost u napetosti osnovnog papira, temperaturi taljenja ili brzini linije proizvodi kvar koji je zaključan u roli i koji je kasnije nemoguće ispraviti.
Najposljedičnije varijable kvalitete su ujednačenost težine kaputa and čvrstoća prianjanja . Coat weight is typically measured in g/m² across the full web width; a well-run line holds variation to within ±1.5 g/m². Adhesion is tested by peel strength — food-grade PE presvučeni papir treba postići minimalnu čvrstoću na ljuštenje od 1,5 N/15 mm to survive the thermal and mechanical stress of cup and bowl forming without delamination.
LDPE naspram HDPE premaza: Odabir pravog stupnja
Nije svaki PE isti. Dvije vrste koje se najčešće koriste u premazima za pakiranje hrane su polietilen niske gustoće (LDPE) i polietilen visoke gustoće (HDPE), a ponašaju se vrlo različito na liniji za oblikovanje:
- LDPE is softer and more flexible, with a lower melting point (~110°C). It heat-seals reliably at lower temperatures, making it the default choice for standard cold and hot drink cups. Its flexibility also means it performs well on curved or embossed surfaces.
- HDPE is stiffer, with higher chemical resistance and a melting point closer to 130°C. Poželjan je za primjene koje uključuju ulja, masti ili agresivne prehrambene kiseline — kao što su šalice za umake, zdjele za salatu i određeni formati pakiranja zamrznute hrane.
Korištenje papira obloženog LDPE-om u primjeni hrane s visokim udjelom masnoće uobičajena je greška u specifikaciji koja dovodi do bubrenja premaza i eventualnog kvara barijere. Confirming the PE grade with your supplier at the time of inquiry — not after production — avoids costly batch rejections.
Single-Side vs. Double-Side Coating: A Practical Decision Guide
Whether to specify single- or double-side PE coating depends on the end-use environment, not just the liquid content of the product:
| Vrsta premaza | Tipična težina kaputa | Najprikladnije za |
|---|---|---|
| Jednostrana (unutarnja) | 15–20 g/m² | Suho okruženje, hladna pića pri niskoj vlažnosti |
| Dvostrana | 15–20 g/m² po strani | Iced drinks, tropical climates, condensation-prone applications |
| Teška jednostrana | 22–28 g/m² | Tople juhe, dugotrajni topli napitci |
Dvostrani premaz povećava materijalne troškove i malo smanjuje mogućnost recikliranja gotove šalice, tako da ga treba navesti samo tamo gdje je kondenzacija ili izloženost vlazi vanjske površine stvarna operativna briga.
Food Safety Compliance: What Documentation to Request
PE resin used in food-contact coating must be food-grade — a designation that is not automatic and must be verified by documentation. Prilikom nabave izvora PE presvučeni papir , buyers should request the following at minimum:
- Izjava o sukladnosti smole — potvrđujući da razred PE zadovoljava FDA 21 CFR §177.1520 (SAD), Uredbu EU 10/2011 (Europa) ili GB 9685 (Kina), ovisno o ciljnom tržištu.
- Izvješće o testu migracije — overall migration and specific migration limits for any additives present in the resin formulation.
- Test na teške metale — posebno relevantno ako će se tiskati premazani papir, jer određeni pigmenti mogu pridonijeti migraciji teških metala kroz podlogu.
Compliance documentation should be updated whenever the resin supplier or formulation changes. Jednokratna potvrda izdana na početku opskrbnog odnosa ne pokriva kasniju proizvodnju ako se promijenio izvor sirovina — praznina koja je uzrokovala regulatorne probleme za više od nekoliko prerađivača tijekom carinskih pregleda u EU i Sjevernoj Americi.